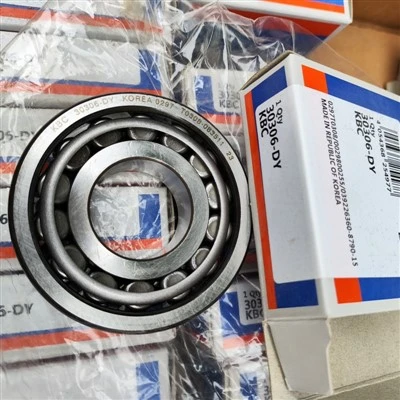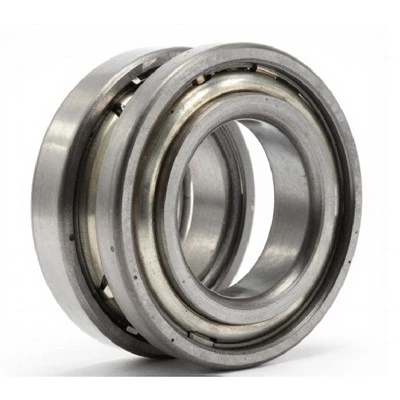

Комбинирайте двуредов топков дизайн със сферичен външен-пръстен, което позволява автоматична компенсация за ъглово отклонение до 2,5 градуса, причинено от деформация на вала или грешки при монтажа. Проектирани за корпуси с интегрирани външни уплътнения и централизирано смазване, тези отворени лагери минимизират триенето, като същевременно осигуряват гладка работа при динамични радиални натоварвания.
Технически спецификации
|
Параметър |
Технически стандарт / обхват |
Метод за проверка |
|
Тип лагер |
Дву{0}}редов отворен само-сачмен лагер |
ISO 15:2017 План на измеренията |
|
Гранични размери |
Нормално (P0), P6 или P5 |
ISO 492:2023 / Air Gauge |
|
Радиален вътрешен просвет |
C2, нормален (CN), C3 или C4 |
ISO 5753-1 / Хлабина |
|
Допустимо отклонение |
1,5 градуса до 3,0 градуса (в зависимост от серията) |
Преглед на приложния инженеринг |
|
Материал на клетката |
Щампована стомана (J), машинно обработен месинг (M) или полиамид (TN9) |
Материален анализ |
|
Материал на пръстена и топката |
100Cr6 / SAE 52100 / SUJ2 стомана (60-65 HRC) |
Ултразвуково изследване и тестване на твърдост |
|
Сертификат за качество |
ISO 9001:2015 / IATF 16949 |
Одит-от трета страна |
Стандартни серии лагери и данни за размерите
По-долу са номиналните спецификации за общи метрични серии (1200, 1300, 2200, 2300). CAD файлове (.STEP / .DWG) и персонализирани разрешения са налични при поискване.
|
Номер на лагера |
Отвор d (mm) |
Външен диаметър D (mm) |
Ширина B (mm) |
Динамично натоварване C (kN) |
Статично натоварване C0 (kN) |
Ограничение на скоростта (масло) (rpm) |
Тегло (кг) |
|
1204 |
20 |
47 |
14 |
12.7 |
3.40 |
18,000 |
0.12 |
|
1205 |
25 |
52 |
15 |
14.3 |
4.00 |
16,000 |
0.14 |
|
1206 |
30 |
62 |
16 |
15.6 |
4.65 |
13,000 |
0.22 |
|
1305 |
25 |
62 |
17 |
18.2 |
5.00 |
14,000 |
0.26 |
|
1306 |
30 |
72 |
19 |
21.6 |
6.30 |
12,000 |
0.39 |
|
2205 |
25 |
52 |
18 |
14.3 |
4.00 |
15,000 |
0.16 |
|
2305 |
25 |
62 |
24 |
24.2 |
6.55 |
13,000 |
0.35 |
Open Vs. Запечатани конфигурации
|
Изискване |
Отворен тип |
Запечатан тип (2RS / 2Z) |
|
Контрол на замърсяването |
Изисква външни уплътнения в корпуса |
Вградени контактни/-безконтактни уплътнения |
|
Система за смазване |
Подходящ за циркулиращо масло или повторно смазваща грес |
Предварително-смазан за цял живот |
|
Работна температура |
High-temp capable (>120 градуса C със синтетично масло) |
Ограничено от материал на уплътнението (<100 deg C) |
|
Скорост и триене |
По-ниско съпротивление, по-висока ограничаваща скорост |
По-високо триене на уплътнението, по-ниско ограничение на скоростта |
|
Достъп за поддръжка |
Директен достъп за инспекция на каналите |
Запечатан монтаж; необходима подмяна |
Стъпки за избор и инженерни бележки
Проверете размерите на основата:Потвърдете отвора (d), външния диаметър (D) и ширината (B) спрямо чертежите на оборудването.
Определете пасването на вала и корпуса:Изберете допуски (напр. вал k5, корпус H7), за да избегнете пълзене на вътрешния -пръстен, като същевременно поддържате подходящ радиален просвет.
Изчислете работните натоварвания:Проверете непрекъснатите радиални, върхови и леки аксиални сили спрямо основните номинални натоварвания (C/C0).
Проверете ограниченията на скоростта и температурата:Сравнете скоростта на вала с ограниченията за масло или грес, за да осигурите термичен баланс.
Изберете вътрешна хлабина и проверете несъответствието:Използвайте хлабина C3 или C4 за високи термични градиенти и се уверете, че деформацията на вала остава в допустимите граници (1,5 градуса до 3,0 градуса).
Бележка за полево инженерство:Неправилното прилягане на корпуса може да причини прекомерно намаляване на радиалната вътрешна хлабина-. Това води до предварително натоварване, бързо натрупване на топлина и преждевременна повреда поради умора. Винаги изчислявайте остатъчната хлабина след-сглобяването преди окончателното подписване-.
Целеви профили на приложения
Валове за жътва, обтегачи на ремъци и задвижвания, подложени на структурно огъване.
Дълги -глави и задни валове, склонни към неправилно монтиране.
Високоскоростни надвесени валове, които изпитват динамична деформация под натоварване.
Високо{0}}скоростни режещи шпиндели, поставени в защитени,-смазани с масло корпуси.
Производствен контрол и осигуряване на качеството
Прецизна CNC обработка и термична обработка:Контролираното темпериране осигурява твърдост на пръстена от 60-65 HRC за дълъг живот на умора.
Суперфиниш на пистата:Прецизното шлайфане постига повърхностна грапавост Ra<= 0.1 um for low friction.
100% автоматизирана проверка на качеството:Нивата на шум и вибрации (стандарт Z3V3), размерът на отвора, OD и радиалната хлабина са 100% проверени с помощта на въздухомери, оптични профили и тестери за твърдост.
B2B покупки и техническо ръководство за RFQ
Контролен списък за доставка на OEM
- Поискайте 3D STEP/CAD файлове, технически чертежи и сертификати за материали (EN 10204 3.1).
- Определете необходимите класове на хлабина (C2, CN, C3, C4) и класове на толерантност (P0, P6, P5).
- Посочете изискванията за проследимост на партидата и документация за ниво 3 на PPAP.
Контролен списък за доставки на дистрибутор
- Изберете опции за опаковане: индивидуална единична-кутия или масово опаковане в промишлени туби.
- Потвърдете персонализирано етикетиране с баркод, лично брандиране и стандартни количества кашони.
- Проверете взаимозаменяемостта спрямо стандартните ISO номера на части.
Шаблон за подаване на техническа RFQ
|
Параметър |
Спецификация на купувача |
|
Номер на част / размери (dx D x B) |
Например 1206 (30 mm x 62 mm x 16 mm) |
|
Целева поръчка/годишно количество |
Например 1000 бр. единични / 5000 бр. годишно |
|
Работни условия (натоварване, скорост, температура) |
Например, радиално натоварване 5 kN, 3000 rpm, 70 градуса C |
|
Клас на пропускливост и толерантност |
Например C3 клирънс, нормален (P0) толеранс |
|
Опаковка и марка |
Например единична кутия с персонализиран баркод |
ЧЗВ
Въпрос: Каква е максимално допустимата нецентровка за отворен саморегулиращ се сачмен{0}}лагер?
A: Допустимото ъглово отклонение обикновено варира от 1,5 градуса до 3,0 градуса при нормални условия на натоварване, в зависимост от серията лагери (напр. серия 1200 позволява до 2,5 градуса).
В: Може ли отворен самонастройващ се сачмен лагер-да понася големи аксиални натоварвания?
О: Не. Поради малкия контактен ъгъл на сферичната външна пътека, самонастройващите се сачмени лагери са предназначени предимно за радиални натоварвания. Те могат да се справят с малки аксиални натоварвания, но тежките аксиални натоварвания изискват сферични ролкови лагери или сачмени лагери с ъглов контакт.
Въпрос: Как се предотвратява замърсяването при използване на отворен тип лагер?
О: Тъй като отворените лагери нямат вградени-уплътнения, корпусът на машината трябва да разполага с решения за външно уплътняване-като лабиринтни уплътнения, филцови уплътнения или уплътнения на валове-комбинирани с редовно попълване на смазване.
Въпрос: Какво причинява прегряване на отворен само{0}}сачмен лагер малко след монтажа?
О: Прегряването най-често се причинява от прекомерни толеранси на прес{0}}напасване на вала или корпуса, които намаляват вътрешната радиална хлабина до нула, което води до неправилно предварително натоварване. Неправилният обем или вискозитет на лубриканта също могат да повишат работните температури.
В: Как да посоча правилния толеранс на лагера за високо-скоростни приложения?
О: За високо-скоростни или прецизни приложения посочете по-строги гранични толеранси (P6 или P5 съгласно ISO 492) заедно с коригиран клас на вътрешна хлабина (като C3), за да балансирате прецизността и термичното разширение.
Популярни тагове: отворен тип саморегулиращи се-сачмени лагери, Китай отворен тип саморегулиращи се сачмени лагери производители, доставчици, фабрика, Дискови лагери с кръгли отвори